この記事で分かること
東レの色ムラ抑制フィルム
東レは、折りたたみスマートフォンなどのディスプレイ向けに、画面の色ムラ(虹ムラ)を大幅に抑制しつつ、高い耐久性と耐屈曲性を両立した新型の二軸延伸ポリエステル(PET)フィルムの開発を発表しました。
折りたたみスマホだけでなく、車載ディスプレイ(偏光サングラス使用時の視認性確保や高温多湿環境での耐久性が必要)など、過酷な環境と高い画質が同時に求められる次世代ディスプレイ市場での採用拡大が見込まれます。
なぜ色ムラが起きるのか
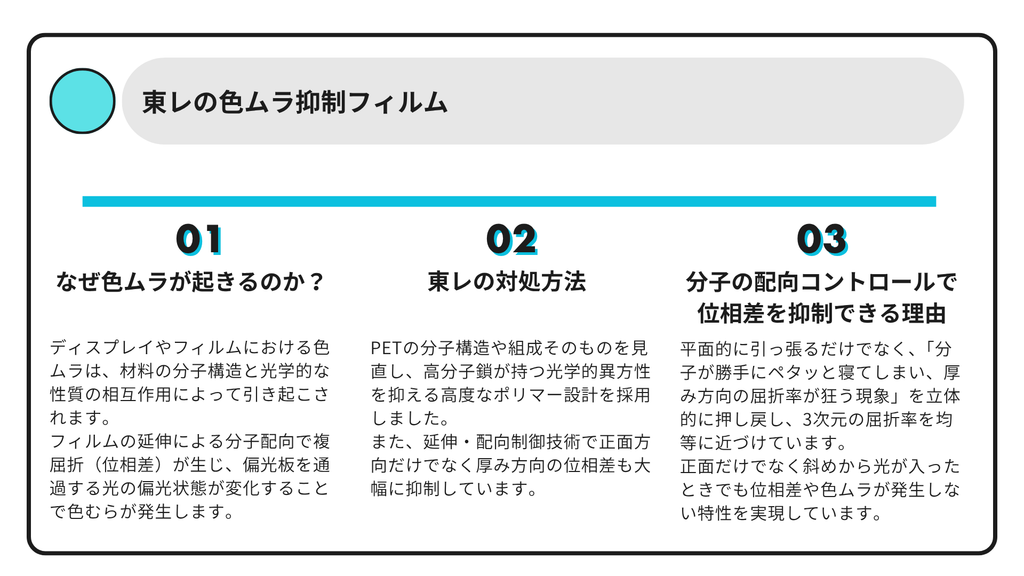
ディスプレイやフィルムにおける「色ムラ(一般に『虹ムラ』と呼ばれる現象)」が発生するメカニズムは、材料の分子構造(配向)と光学的な性質(複屈折・干渉)の相互作用によって引き起こされます。
その物理的・光学的なプロセスを、第一原理から段階的に整理すると以下のようになります。
1. 高分子鎖の延伸と「複屈折(Birefringence)」の発生
一般的なポリエステルフィルム(PETなど)は、製造工程においてフィルムを縦方向や横方向へ強力に引き伸ばす(延伸する)ことで、機械的強度や寸法安定性を高めています。
- 分子の配向: この延伸によって、ランダムに絡み合っていた長鎖の高分子(ポリマー鎖)が一定の方向に引っ張られ、規則正しく並びます(配向)。
- 屈折率の異方性: 分子が特定の方向に配列すると、光がその物質を通過する際のスピード(屈折率)が、光の振動方向(偏光の向き)によって異なるようになります。これが複屈折です。つまり、フィルムの面内において「光が通りやすい軸(遅相軸)」と「通りにくい軸(進相軸)」が生じます。
2. 「位相差(リタデーション)」による光のズレ
複屈折を持ったフィルムに光が入射すると、光は振動方向の異なる2つの成分(直交する偏光成分)に分かれます。
- この2つの成分はフィルム内部を進む速度が異なるため、フィルムを通り抜けた時点で時間的・空間的なズレ(位相差 γ)が生じます。
- 位相差は、一般に以下の式で表されます。
γ= Δn ×d
(Δn は複屈折率、d はフィルムの厚み)
3. 偏光板との組み合わせと「光の干渉(虹色の発色)」
ディスプレイには偏光板が使われており、特定の方向に振動する光(偏光)だけを通す、あるいは遮断する仕組みになっています。ここに低位相差ではない通常のPETフィルムが重なると、以下のような光学現象が起きます。
- 偏光状態の変化: 偏光板を通過した直線偏光の光が、複屈折を持つフィルムを通ることで、偏光状態が楕円偏光や円偏光に変化(変調)してしまいます。
- 波長ごとの干渉: 位相差の値は、光の波長(色)によって異なります。変調された光が再度ディスプレイ表面の偏光板や反射光と重なり合うとき、特定の波長(色)同士が打ち消し合ったり(干渉)、強め合ったりします。
- 虹ムラの顕在化: フィルムの厚みムラや、製造時のわずかな延伸ムラ・内部応力によって、面内の各場所で位相差が微妙に異なります。その結果、場所ごとに異なる波長(色)が強調されて見え、人間の目にはまだらな虹色のムラ(色ムラ)として認識されます。
4. 折りたたみスマートフォン特有の課題(応力複屈折)
折りたたみ端末の場合、静的な製造ムラに加え、「曲げ・折りたたみ」による動的なメカニカルストレスが加わります。
- フィルムを曲げると、その局所的な歪み(機械的応力)によって分子配列がさらに乱れたり偏ったりし、「光弾性(応力によって複屈折が変化する現象)」が起きます。
- これにより、画面を曲げ伸ばしするたびに、あるいは偏光サングラス越しに画面を見たときに、応力がかかっている部分だけ動的に虹ムラや光の抜けが発生してしまいます。
フィルムの延伸による分子配向で複屈折(位相差)が生じ、偏光板を通過する光の偏光状態が変化するためです。波長ごとの干渉が起き、面内のわずかな位相差のムラが虹色の色ムラとして現れます。
東レのフィルムはどのように対応したのか
東レが開発した新技術は、従来のポリエステルフィルム(PET)が抱える「強度は高いが複屈折(位相差)が大きい」というトレードオフを、分子設計と製造プロセスの両面から根本的に打破した点に特徴があります。
1. ポリマー設計の高度化
- PETの分子構造や組成そのものを見直し、高分子鎖が持つ光学的異方性(複屈折の起こしやすさ)を抑える高度なポリマー設計を採用しました。これにより、材料レベルで光の位相差が発生しにくい基礎を築いています。
2. 延伸・配向制御技術の高度化
- フィルムを縦横に引き伸ばす(二軸延伸)際の温度、速度、テンションなどの条件を極限まで精密にコントロール。
- 従来の延伸では分子が特定の方向に強く配列してしまっていたところを、分子の配向を巧みに制御・相殺させることで、正面方向だけでなく厚み方向の位相差も大幅に抑制することに成功しました。
3. 位相差の極小化と面内均一性の徹底
- その結果、正面方向の位相差を従来技術比10分の1となる200nm以下にまで低減することに成功しました。
- また、製造する広幅のフィルム全体にわたって位相差のバラつきを抑え(面内均一化)、どこを切り出しても色ムラ(虹ムラ)が発生しない品質を安定して生み出す体制を整えました。
4. PET本来の機械特性の維持
- 通常、光学的な等方性を高めようとするとフィルムの機械的強度が落ちたり脆くなったりしますが、東レは二軸延伸PETが持つ「高い耐屈曲性」「耐摩耗性」「低透湿性(ガスバリア性)」といったタフな物性をそのまま維持しています。
これにより、「折りたたみスマホの何十万回もの開閉に耐える強さ」と、「偏光サングラスや偏光板を通しても虹色に発色しない高い光学クリアランス」という、これまで両立が極めて困難だった性能の同時クリアを実現しています。
高分子設計と高度な延伸・配向制御により、複屈折を抑えて正面位相差を200nm以下(従来比1/10)に低減しています。PET本来の耐屈曲性や低透湿性を維持し、光学的な等方性と高い耐久性を両立しました。
なぜ分子の配向のコントロールで厚み方向の位相差を抑制出来るのか
分子の配向コントロールによって「厚み方向の位相差(Rth」を抑制できる理由は、光が物質を通過する際の3次元的なスピード(屈折率)のバランスを、分子レベルで立体的に整えることができるからです。
1. 厚み方向の位相差とは何か(3次元の屈折率)
光がフィルムを通過するとき、その物質の「光の進みやすさ(屈折率)」は、光が通る方向によって異なります。フィルムの立体的な屈折率は以下の3つの軸で決まります。
- nx:フィルム面内の縦方向の屈折率
- ny:フィルム面内の横方向の屈折率
- nz:フィルムの厚み方向の屈折率
厚み方向の位相差(Rt})は、「面内の平均屈折率」と「厚み方向の屈折率 (nz)」の差にフィルムの厚みを掛けたものです。これがゼロに近いほど、どの方向から光が入っても同じように進む(光学的等方性に近い)ことになります。
2. なぜ通常の延伸では厚み方向の位相差が大きくなるのか?
一般的な二軸延伸PETフィルムの製造では、プラスチックのシートを縦と横に強力に引っ張って引き伸ばします。
- 分子が「平らな板状」に寝てしまう: 高分子鎖(分子のチェーン)は、引っ張られることでフィルムの表面と平行(面内)に引き伸ばされ、ペタッと寝たような状態になります。
- 厚み方向のスカスカ化: フィルムを面内に引き延ばすと、ゴムを横に引っ張ると薄くなるのと同様に、ポアソン比の効果でフィルムの厚み方向がギュッと圧縮されます。
- 屈折率のアンバランス: その結果、面内の屈折率(nx, ny)に比べて、厚み方向の分子密度や電子の密着度が下がり、厚み方向の屈折率(nz)が極端に小さくなります。この nx, ny と nz の大きなギャップこそが、厚み方向の位相差を生む原因です。
3. 東レの「配向コントロール」がそれをどう抑制するのか?
東レは、この分子が勝手に寝てしまう現象や3次元的なアンバランスを、延伸プロセスと分子設計の精密制御によって防いでいます。
- 分子の3次元的な配向バランスの調整:ただ縦横に引っ張るだけでなく、フィルム内部の高分子鎖が「面内」だけでなく「厚み方向」にも適度な立体的な広がり(ランダム性)を保持できるように、延伸時の温度、テンション、熱固定の条件をミリ秒単位・ミクロン単位で制御します。
- 光学的異方性の相殺:ポリマー骨格自体の設計も組み合わせることで、引っ張られても分子が特定の平らな方向へ過度に偏るのを防ぎ、nx、ny、nz のそれぞれの値の差を極限まで小さく(等方的に)揃えます。
「分子の配向コントロール」とは、単に平面的に引っ張るだけでなく、「分子が勝手にペタッと寝てしまい、厚み方向の屈折率が狂う現象」を立体的に押し戻し、3次元の屈折率(nx, ny, nz)を均等に近づける技術です。これにより、正面だけでなく斜めから光が入ったときでも位相差や色ムラが発生しない特性を実現しています。
通常の延伸で分子が平面的に偏る現象を防ぎ、面内と厚み方向の3次元的な屈折率のバランスを立体的に整えて等方化することで、厚み方向の位相差を効果的に抑制します。
コメント