この記事で分かること

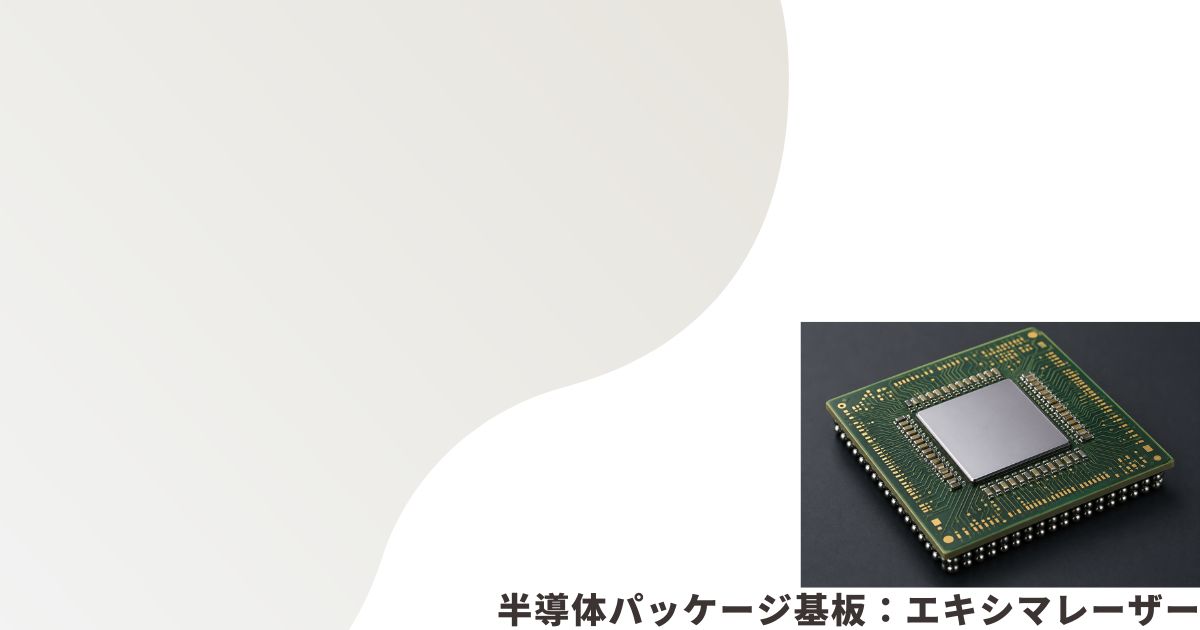
半導体パッケージ基板:エキシマレーザー
パッケージ基板とは、半導体チップ(ダイ)を載せ、マザーボードなどのメイン基板に接続するための中継基板のことです。半導体チップは非常に微細な端子を持ち、そのまま一般的なプリント基板(PCB)に直接実装することは極めて困難です。
そこでチップとマザーボードの間に介在し、電気信号を橋渡しする役割を持つのがパッケージ基板です。
従来の半導体の微細化による性能向上が限界に近づく中、半導体の先端パッケージング技術であるビルドアップ多層構造による高密度・微細配線が求められ、半導体性能向上の新たな競争軸となっています。
前回はDeep UVレーザーに関する記事でしたが、今回はエキシマレーザーに関する記事となります。
エキシマレーザーとは何か
半導体パッケージの穴あけに利用されるエキシマレーザーとは、希ガスとハロゲンガスの混合ガスを用いて発振させる、波長193nm〜308nm帯の深紫外線(DUV)パルス気体レーザーです。
固体UVレーザー(YAGなど)との最大の違い
一般的な固体UVレーザー(355nm)がビームを1点ずつ高速移動させて穴を開ける「点描(ガルバノスキャン)方式」であるのに対し、エキシマレーザーは「マスク投影(一括照射)方式」を採用しています。
広範囲に広がる強力なビームをフォトマスクに通して基板に照射することで、数千〜数万個の微細な穴(ビア)を一度にまとめて穿孔できます。
主な特徴とメリット
- 圧倒的なスループット(生産性)
- 1穴ずつ開ける方式では穴の数が増えるほど加工時間が伸びますが、エキシマレーザーは一度に広範囲を一括加工するため、ビア密度がどれだけ高くなっても加工時間が変わりません。
- サブミクロン〜数µmの超微細加工
- ArF(193nm)やKrF(248nm)といった極めて短い波長を使うため、固体UVレーザーよりもさらに小さな数ミクロン単位の極小孔を、バリや焦点の歪みなく形成できます。
- 下地金属(銅)を傷つけない「選択的加工」
- 有機樹脂(ABFやポリイミドなど)に対する吸収率が極めて高く、金属(銅)に対するダメージを抑えられるため、下層の銅配線に達した時点で自動的に掘削が止まる高精度な底面加工(ストップ・オン・カッパー)が可能です。
主な用途
2.5D / 3Dパッケージングやチップレット技術で用いられる有機再配線層(RDL)や、次世代の高密度フリップチップ基板において、10µm以下の超微細ブラインドビアを一括形成する工程で不可欠な技術となっています。
希ガスとハロゲンガスで発振する深紫外線(DUV)パルスレーザーです。マスク投影方式(一括照射)により数千〜数万個の微細穴を一度に穿孔できます。熱変形を抑え、数μmの極小ビアを高能率に形成します。
なぜマスク投影が可能なのか
エキシマレーザーでマスク投影(一括照射)が可能な最大の理由は、「干渉を起こさない光の性質(低い空間コヒーレンス)」と「ビームを均一に広げても材料を削れる巨大なパルスエネルギー」を兼ね備えているからです。
一方、他の一般的なレーザー(固体UVレーザーやファイバーレーザーなど)では、光の性質や出力特性の違いからマスク投影が非常に困難です。
1. なぜエキシマレーザーはマスク投影ができるのか?
- 適度に低い空間コヒーレンス(干渉ムラ・スペックルが出ない)
- エキシマレーザーは多数の振動モードが混ざった「マルチモード」で発振するため、光の波が綺麗に揃いすぎていません(空間コヒーレンスが低い)。そのため、ビームを太く広げてマスクやレンズを通しても光同士の干渉縞(スペックルノイズ)が発生せず、マスクの微細パターンをそのまま正確・キレイに基板へ投影できます。
- 圧倒的な1パルスエネルギー(広げても削れる)
- 広範囲を一括でアブレーション(熱を出さずに切断・気化)させるには、照射面全体のエネルギー密度(フルエンス)を加工閾値以上に保つ必要があります。エキシマレーザーは1パルスあたり数百mJ〜数Jという非常に巨大なエネルギーを出力できるため、ビームを数cm角に広げても材料を削り取ることができます。
- フラットトップ(食パン型)の均一なビーム形状
- 発振器から出てくるビームがもともと長方形で、中央から端までエネルギーが揃った形状(フラットトップ)をしています。光学系で整えることで、マスク全体へムラなく均一に光を当てられます。
2. なぜ他のレーザー(固体レーザーなど)では難しいのか?
- 光のコヒーレンス(干渉性)が高すぎる
- 一般的なYAGなどの固体レーザーやファイバーレーザーは、波の揃った単一モード(シングルモード)で発振します。この光を拡大してマスクを通すと光が干渉し合って激しい模様(干渉縞)やムラが発生し、均一な穴あけが不可能です。
- パルスエネルギー不足(広げると削れなくなる)
- 固体レーザーは1パルスあたりのエネルギーが小さいため、ビームを小さな1点(数10µm)に絞り込むことで初めてアブレーションに必要なエネルギー密度を確保しています。ビームをマスクサイズ(数mm〜数cm)に広げると、エネルギーが分散して材料をまったく削れなくなります。
- ビームがガウシアン形状(富士山型)
- 中心が強く周囲に向かって弱くなるビーム形状(ガウシアン分布)をしているため、仮に一括照射できたとしても、穴の場所によって深さや径が変わってしまいます。
まとめ
| 項目 | エキシマレーザー | 固体UVレーザー(YAG等) |
| 光の干渉性 | 低い(干渉縞が出ず綺麗に結像) | 非常に高い(干渉縞・ムラができる) |
| パルスエネルギー | 非常に大きい(広範囲を一瞬で削れる) | 小さい(1点に絞らないと削れない) |
| ビーム形状 | 均一なフラットトップ型 | 中心が強いガウシアン型 |
| 加工方式 | マスク投影(一括照射) | ガルバノスキャン(点描) |
エキシマ光は光の干渉性が低く照射ムラ(干渉縞)が出ない上、パルスエネルギーが絶大で光を広げても削れるためです。一方、他レーザーは干渉性が高いためムラが生じ、広げると出力不足で削れなくなります。
なぜ樹脂への吸収率が高く、銅に対する吸収率は低いのか
UV光(紫外線)において樹脂の吸収率が高く、銅が削れにくい(選択的加工ができる)のは、「分子構造による光エネルギーの吸収メカニズム」と「熱伝導率に伴う加工閾値(アブレーション閾値)の圧倒的な差」によるものです。
1. 光吸収メカニズムの違い
- 樹脂(有機高分子):分子結合との共鳴吸収
- 樹脂(ABFやポリイミドなど)を構成する有機分子の結合エネルギーや電子励起エネルギー(pi to pi* 遷移など)は、UV光の持つ光子エネルギー(3.5〜6.4 eV)と一致します。光子が到達すると化学結合がダイレクトにエネルギーを全吸収(共鳴吸収)するため、光が奥へ透過せず、極表面の薄い層でほぼ100%吸収されます。
- 銅(金属):自由電子の存在と吸収限界
- 金属である銅は、内部に大量の自由電子を保持しています。UV光は赤外線(CO2レーザー等)に比べれば銅への吸収率が上がりますが、樹脂のような分子結合への直接的な共鳴吸収構造を持ちません。光エネルギーの一部は表面の自由電子によって散乱・反射されるため、体積あたりの光吸収効率(吸収係数)は樹脂に比べて大幅に低くなります。
2. 熱伝導率と加工閾値(Ablation Threshold)の差
エネルギー吸収率の差に加えて、材料の熱伝導率の差が決定的な役割を果たします。
- 樹脂:熱伝導率が非常に低い(約 0.2 W/m K)。吸収した光エネルギーがその場にとどまるため、微小なエネルギーで一気に結合切断・蒸発(アブレーション)が起こります。
- 銅:熱伝導率が非常に高い(約 400 W/m K、樹脂の2000倍)。仮に光エネルギーを吸収しても、熱が瞬時に周囲の銅体へ逃げて分散するため、温度が上昇しません。
この結果、「樹脂は削れるが、銅はビクともしない」エネルギー密度(パワー)の領域が存在します。これを利用することで、下地の銅配線に到達した時点で掘削が自動的に止まるStop-on-Copper(ストップ・オン・カッパー)加工が可能になります。
UVの光子エネルギーが樹脂の分子結合と一致し共鳴吸収されるため、樹脂は極めて高く吸収します。一方、銅は自由電子により吸収率が劣り、熱伝導率が高く熱が素早く拡散するため、削れる閾値に達しにくいからです。
コメント